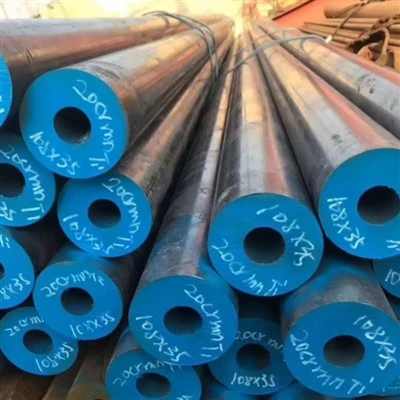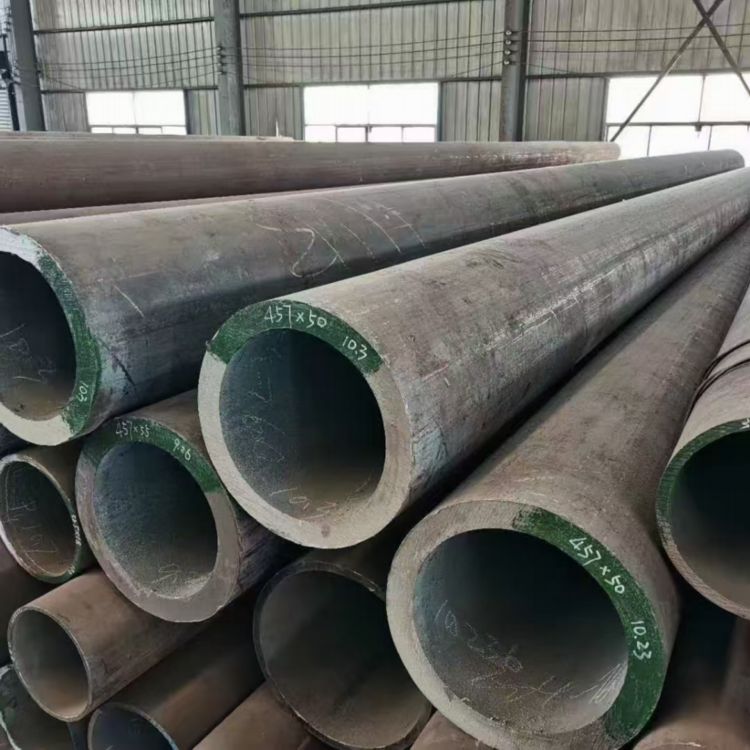
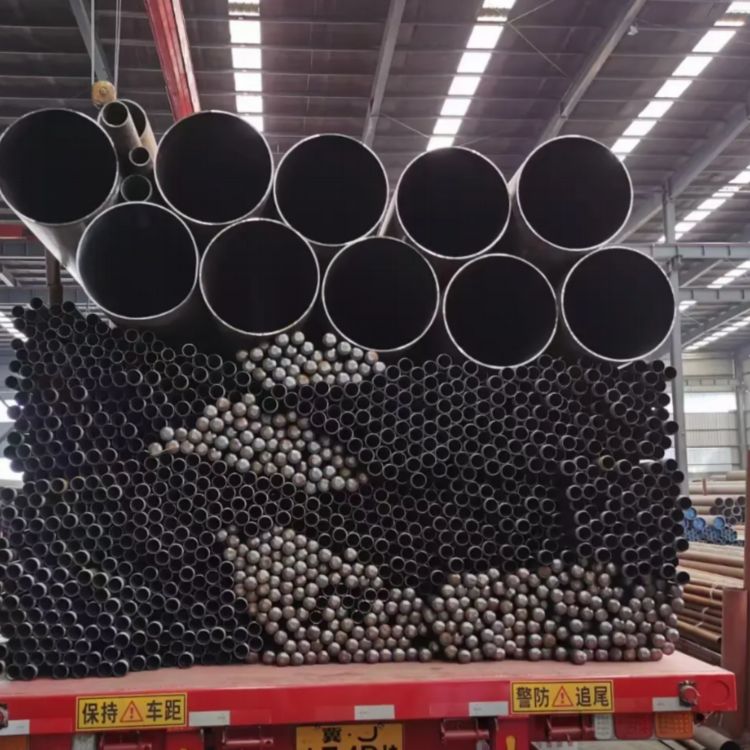
Produktfunksjoner

Ultra-høy temperaturstyrke og krypemotstand (kjernefordeler)
Kjernefordelen med ASTM A335 P92 ligger i dens ultra-høye høye-temperaturstyrke og krypemotstand. Takket være delvis wolfram (W)-erstatning for molybden (Mo), optimert V-Nb-mikrolegering og en temperert martensittisk mikrostruktur, viser P92 betydelig overlegen høy-krypbruddstyrke sammenlignet med P91 og tradisjonelle krom-molybdenstål--temperaturer{050 grader{05} grader{0}. Under forhold ved 620 grader er den tillatte spenningen for P92 omtrent 1,1-1,2 ganger den for P91, og krypemotstanden er omtrent 1,5-2 ganger den for P91. Dette gjør den i stand til effektivt å motstå langsom plastisk deformasjon (kryping) av materialer under høy temperatur og trykk, noe som sikrer sikkerheten og påliteligheten til rørledningene under langvarig-høy-temperaturdrift. Med en minimumsstrekkstyrke på 620 MPa og en minimum flytegrense på 440 MPa - begge langt overstiger P91 (Større enn eller lik 585 MPa / Større enn eller lik 415 MPa) gir P92 mulighet for ytterligere reduksjon av veggtykkelsen, betydelig senking av rørledningens egenvekt, termisk spenning og total kostnadsspenning.

Utmerket høy-temperaturoksidasjonsmotstand
9 % krominnhold i ASTM A335 P92 gir utmerket høy-temperaturoksidasjonsmotstand. I dampmiljøer med høy-temperatur kan P92 danne et tett og stabilt Cr₂O₃-oksidlag, som effektivt motstår høy-temperaturoksidasjon og dampoksidasjon. Den øvre oksidasjonstemperaturgrensen når 620-650 grader, som er betydelig bedre enn P22 (mindre enn eller lik 565 grader) og P91 (mindre enn eller lik 593 grader). Denne egenskapen gjør det til et ideelt materiale for hoveddamprør i avanserte ultra-superkritiske kraftverk som opererer i 620 graders grad.

God bearbeidbarhet og formbarhet
ASTM A335 P92 viser gode kald- og varmebearbeidingsegenskaper, noe som muliggjør ulike formingsprosesser som varmbøying, kaldbøying og smiing. Det skal bemerkes at på grunn av sin martensittiske struktur og høyere wolframinnhold, har P92 en litt høyere tendens til arbeidsherding sammenlignet med P91. Det anbefales å inkludere passende mellomglødetrinn under formingsoperasjoner. Bearbeidbarheten er sammenlignbar med P91, og den kan bearbeides ved bruk av konvensjonelle bearbeidingsmetoder. Det anbefales å bruke skjæreverktøy i hardmetall.

Strenge sveiseytelse og krav til varmebehandling etter-sveising
ASTM A335 P92 viser god sveisbarhet. På grunn av sin martensittiske mikrostruktur og høye innhold av W og Cr, har den imidlertid en sterk tendens til å herde i den varme-påvirkede sonen (HAZ) under sveising, noe som stiller ekstremt strenge krav til sveiseprosesser og etter-sveisevarmebehandling (PWHT). Det anbefales at forvarmingstemperaturen før sveising er 200-300 grader. Etter sveising må PWHT utføres ved å varme opp til 730-780 grader, holde temperaturen og deretter avkjøles sakte for å eliminere gjenværende sveisespenninger, myke opp den varmepåvirkede sonen og sikre seigheten og sprekkmotstanden til sveiseskjøten. Sveiseprosesskravene for P92 er strengere enn for P91. Det anbefales å ha erfarne sveisere i drift, med streng kontroll over varmetilførselen.
Utmerket organisasjonsstabilitet og langsiktig-tjenestepålitelighet
ASTM A335 P92 viser god organisasjonsstabilitet når den er i lang-tjeneste ved temperaturer under eller lik 620 grader. Komposisjonsdesignet på 9%Cr-0,5%Mo-1,8%W-V-Nb forbedrer effektivt materialets høye-temperaturkrypstyrke og oksidasjonsmotstand. Den tempererte martensittmikrostrukturen sikrer stabiliteten til organisasjonen og opprettholdelsen av mekaniske egenskaper under langvarig-høytemperaturservice. Etter normalisering og temperering (N+T) varmebehandling, oppnår P92 en jevn og fin temperert martensittmikrostruktur, som garanterer organisasjonsstabilitet og pålitelighet under høye temperaturforhold.
Tekniske spesifikasjoner
Kjemisk sammensetning (ASTM A335 / ASME SA335)
|
Element |
Standardkrav |
Note |
|
C |
0.07 - 0.13% |
Balanserer styrke og spenst |
|
Mn |
0.30 - 0.60% |
Solid løsning som styrker, forbedrer styrke |
|
P |
Mindre enn eller lik 0,020 % |
Skadelige elementer, strengt kontrollert |
|
S |
Mindre enn eller lik 0,010 % |
Skadelige elementer, strengt kontrollert |
|
Si |
Mindre enn eller lik 0,50 % |
Deoksideringsmiddel, forbedrer oksidasjonsmotstanden ved høye-temperaturer |
|
Cr |
8.50 - 9.50% |
Kjerneelementer som gir utmerket høy-temperatur-oksidasjonsmotstand og korrosjonsbestandighet |
|
Mo |
0.30 - 0.60% |
Kjerneelementer for å forbedre-krypbruddstyrke ved høye temperaturer (delvis erstattet av W) |
|
W |
1.50 - 2.00% |
Kjerneelementer, som erstatter en del av Mo, forbedrer krypestyrken ved høye-temperaturer betydelig |
|
V |
0.15 - 0.25% |
Mikrolegeringselementer, forsterkning av nedbør, forbedrer krypestyrken ved høye-temperaturer betydelig |
|
NB |
0.04 - 0.09% |
Mikrolegeringselementer, kornforfining, forbedrer høy-temperaturstyrke og seighet |
|
N |
0.030 - 0.070% |
Solid løsningsforsterkning for å forbedre høy-temperaturstyrke |
|
Al |
Mindre enn eller lik 0,02 % |
Streng kontroll for å sikre renhet |
|
Fe |
Gjenværende mengde (≈ 88 %) |
Matriseelement |
Fysiske egenskaper
|
Ytelse |
Numerisk verdi/område |
Testforhold |
|
Tetthet |
≈ 7,75 g/cm³ |
Romtemperatur (20 grader) |
|
Smeltepunkt |
≈ 1350-1400 grader |
- |
|
Elektrisk motstand |
≈ 0.45 μΩ·m |
Romtemperatur |
|
Termisk ledningsevne |
≈ 30 W/(m·K) |
Romtemperatur |
|
Koeffisient for termisk ekspansjon (20-100 grader) |
≈ 10.8 × 10⁻⁶ /K |
- |
|
Elastisk modul (Youngs modul) |
≈ 195 GPa |
Romtemperatur |
|
Poissons forhold |
≈ 0.28 |
Romtemperatur |
|
Magnetisme |
Ferromagnetisk |
Martensittisk struktur, som er magnetisk |
Mekaniske egenskaper (normalisert + herdet, typiske verdier, ASTM A335)
|
Ytelse |
Typisk verdi |
Implementeringsstandarder |
|
Strekkstyrke |
Større enn eller lik 620 MPa |
ASTM A335 |
|
Avkastningsstyrke (0,2 % offset) |
Større enn eller lik 440 MPa |
ASTM A335 |
|
Forlengelse (målelengde 2in/50mm) |
Større enn eller lik 20 % |
ASTM A335 |
|
Hardhet |
Mindre enn eller lik 250 HB (typisk verdi) |
- |
Note: The strength level of P92 is significantly higher than that of P91 (≥585 MPa / ≥415 MPa). Its core advantages lie in the substitution of part of Mo with W and optimized V-Nb micro-alloying, which bring ultra-high high-temperature strength and creep resistance, enabling long-term safe operation of 620°C class ultra-supercritical units. For higher temperature grades (>650 grader), nikkel-baserte legeringer anbefales.
Høy-temperaturytelse
ASTM A335 P92 opprettholder høye styrkenivåer ved høye temperaturer og er egnet for langvarige-høye-temperaturforhold opp til 620 grader:
|
Temperatur |
Strekkfasthet (MPa, omtrentlig) |
Bevaringsgrad for ytelse |
|
Romtemperatur (20 grader) |
Større enn eller lik 620 |
100% |
|
400 grader |
≈ 560 |
Større enn eller lik 90 % |
|
500 grader |
≈ 520 |
Større enn eller lik 84 % |
|
600 grader |
≈ 450 |
Større enn eller lik 73 % |
|
620 grader |
≈ 420 |
Større enn eller lik 68 % |
|
650 grader |
≈ 370 |
Større enn eller lik 60 % |
Langsiktig- termisk stabilitet og mikrostrukturell stabilitet
ASTM A335 P92 viser god mikrostrukturell stabilitet under lang-bruk ved temperaturer under eller lik 620 grader. Den delvise substitusjonen av Mo med W og optimalisert V-Nb-mikrolegering forbedrer effektivt høy-krypestyrke og oksidasjonsmotstand. Den mikrostrukturelle stabiliteten avtar imidlertid og krypestyrken synker betraktelig når den brukes for lang-bruk over 650 grader. Derfor anbefales det ikke for lang{11}}tjeneste over 650 grader. For høyere temperaturkvaliteter foreslås nikkel-baserte legeringer.
Varmebehandlingssystem
Den endelige ytelsen til ASTM A335 P92 er svært avhengig av varmebehandlingsregimet, med vanlige spesifikasjoner som følger:
1. Normaliserende behandling (normaliserende)
Varm opp til 1040-1065 grader, hold i tilstrekkelig tid (omtrent 1 time per tomme veggtykkelse), luftkjøl eller viftekjøl. Dette resulterer i en jevn, fin martensittisk struktur, som forbereder den for påfølgende temperering.
2. Tempereringsbehandling(tempering)
Varm opp til 730-780 grader, hold i tilstrekkelig tid, og luft avkjøl. Dette eliminerer spenninger indusert ved normalisering, oppnår temperert martensittmikrostruktur, optimerer seighet og plastisitet, og oppnår de endelige serviceegenskapene.
3. Full gløding (valgfritt)
Varm opp til 850-900 grader, hold temperaturen, avkjøl deretter til ca. 650 grader, etterfulgt av luftkjøling til romtemperatur. Dette brukes for å eliminere kaldarbeidsbelastninger eller forbedre kaldarbeidsformbarheten.
Oppmerksomhet:
Varmebehandlingstemperaturen til P92 er sammenlignbar med P91 (normalisering 1040-1065 grader) og må kontrolleres strengt
Etter-sveisevarmebehandling (PWHT) må utføres etter sveising. Det innebærer oppvarming til 730-780 grader, holde temperaturen og deretter langsom avkjøling for å eliminere gjenværende sveisespenninger og myke opp den varmepåvirkede sonen.
Sveiseprosesskravene for P92 er strengere enn for P91. Det anbefales å strengt kontrollere sveisevarmeinngangen og forvarmingstemperaturen (200-300 grader).
Varmebehandlingstemperaturen og -tiden må kontrolleres strengt for å unngå kornforgrovning eller ytelsessvingninger.
Gjeldende medier
Høy-temperaturdamp
Hoveddamprør fra ultra-superkritiske kraftverk (mindre enn eller lik 620 grader), høy-ettervarmerør, overheterrør og ettervarmerør
Prosessgasser med høy-temperatur og-høyt trykk
Høy-temperatur- og høytrykksrørledninger for kjemisk utstyr som syntetisk ammoniakk, metanol og gjødsel
Atomkraftverk
Nuclear Island varmevekslerrør, dampgeneratorrør
Varmt vann
Varmenett, varmeanlegg
Varmeoverføringsolje og termiske bærere
Rørledninger for kjemiske varmeoverføringssystemer
Merk: ASTM A335 P92 er ikke egnet for sterkt etsende medier som sterke oksiderende syrer og høy-temperatur og høy-konsentrasjon av klorider. Dens øvre grense for oksidasjonsmotstand er omtrent 620-650 grader; nikkelbaserte legeringer anbefales over denne temperaturen. P92 har strenge krav til sveiseprosesser og bør betjenes av erfarne sveisere.


ASTM A335 P92 er egnet for ultra-høy temperatur og høye-trykksforhold fra 580 til 620 grader. Det er det foretrukne materialet for avanserte ultra-superkritiske kraftverk og atomkraftprosjekter i 620-gradersklassen, og anbefales for bruk i følgende områder:
Søknadsfelt
-
Fossil drivstoffkraftproduksjon (kjerneapplikasjon)
● Hoveddamprør for avanserte ultra-superkritiske kraftverk (mindre enn eller lik 620 grader)
● Høy-temperatur ettervarmerør, høy-overhetingsrør med høy temperatur
● Kjelehoder, overhetningshoder
● Rørledningssystem med høy-temperatur -
Kjernekraftproduksjon (kjerneapplikasjon)
● Kjernekraftverk varmevekslerrør
● Kjernefysisk øy-dampgeneratorrør
● Høy-temperatur- og-høytrykksprosessrørledninger i kjernekraftverk -
Petrokjemisk
● Høy-temperatur- og høytrykksrørledninger for hydrobehandlings-/hydrokrakkingsenheter i raffinerier
● Katalytisk reformeringsenhet prosessrør
● Høy-temperaturrørledninger i etylencracking-enheter -
Kjemisk og gjødselindustri
● Høytemperatur-prosessrør for ammoniakksynteseanlegg
● Metanolanlegg reformatere gassrørledninger
● Høy-temperatur og høy-rørledning i gjødselfabrikker -
Rørfittings for høy-temperatur og-høyt trykk
● Høye-albuer, teer og reduksjonsstykker
● Smidde rørdeler, flenser
Levering og tilpasning
Vi tilbyr fleksible og pålitelige forsyningskjedeløsninger for å sikre at du mottar ASTM A335 P92 legert stålrør som perfekt matcher prosjektkravene dine.
Tilpassbare materialformer
Vi støtter produksjon av ulike grunn- og spesialformer i henhold til tegninger eller spesifikasjoner.
|
Skjema |
 Sømløst stålrør
|
 Stor-diameter tykk-veggrør
|
 Legert stålrør
|
|---|---|---|---|
|
Konvensjonell rekkevidde |
Ytre diameter: 10.3 - 1067 mm; Veggtykkelse: 1 - 150 mm |
Ytre diameter: 219 - 1067 mm; Veggtykkelse: 20 - 150 mm |
Ytre diameter: 10.3 - 610 mm; Veggtykkelse: 1 - 50 mm |
|
Mulighet for tilpasning |
Varmt-valsede/kalde-trukne sømløse rør, skjæring med fast-lengde, skråbearbeiding, gjenger i rørende, spesielle varmebehandlingsforhold (normalisering + herding/gløding) |
Varmekspansjon, skjæring med fast-lengde, skråbearbeiding, spesielle varmebehandlingsforhold |
Kald-trukne presisjonsrør, fast-skjæring, spesiell overflatebehandling |
Hvorfor velge oss? - Pålitelig ingeniørteknologi. Pålitelig levering.
Vi er ikke bare en leverandør, men en pålitelig materialpartner for deg i Kina.
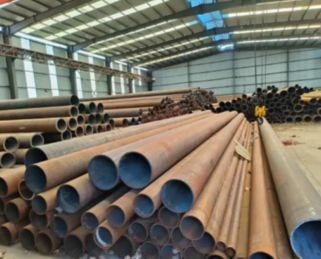
Vertikalt integrert produksjon
Eier 20 000㎡ anlegg med 10+ automatiserte linjer (8,000+ tonn/år). Internt-verktøy og stansesenter muliggjør rask tilpasning og effektiv kostnadskontroll - ingen mellommann.
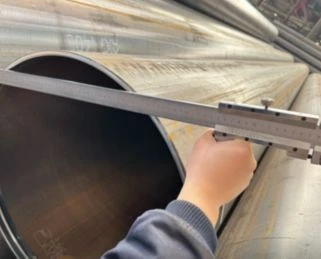
Streng kvalitetskontroll på alle trinn
Full sporbarhet på tvers av viktige QC-sjekkpunkter gjennom produksjonen. 100 % i samsvar med ASTM/ASME-, EN- og GB-standardene. Materialtestrapporter tilgjengelig med hver forsendelse.
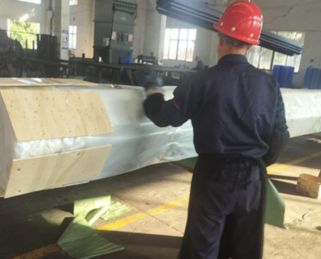
Pålitelig levering og eksportemballasje
10+ år med eksport til Europa, Nord-Amerika, Sørøst-Asia og Midtøsten med vanntett og anti-rustbeskyttelse, kombinert med fleksible fraktalternativer, sørger for trygg og-ankomst.
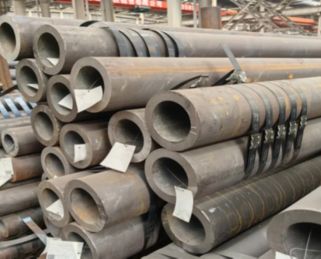
Prøvevalidering før masseproduksjon
Vi tilbyr gratis prøver for kvalitetsverifisering, slik at du kun kan legge inn massebestillinger etter godkjenning. Vi sikrer konsistens fra prøve til masseproduksjon ved nøyaktig dimensjonsmåling og transparent produksjon.
FAQ
Spørsmål: Hva er de viktigste fordelene med ASTM A335 P92?
Spørsmål: Hva er forskjellen mellom ASTM A335 P92 og P91? Hvordan velge mellom dem?
Spørsmål: Hva er forskjellene mellom ASTM A335 P92 og P22? Hvordan velge mellom dem?
Spørsmål: Hva er maksimal driftstemperatur for ASTM A335 P92?
Spørsmål: Hva er sveiseytelsen til ASTM A335 P92?
Spørsmål: Hva er korrosjonsmotstanden til ASTM A335 P92?
Populære tags: astm a335 p92, Kina astm a335 p92 produsenter, leverandører, fabrikk