Produktfunksjoner

Økonomisk styrkematching (kjernefordel)
Kjernefordelen med J55 ligger i det ekstremt høye kostnads-ytelsesforholdet. For konvensjonelle olje- og gassbrønner med liten dybde, lavt trykk og ikke-korrosive medier, er J55 det foretrukne valget for å kontrollere ingeniørkostnader. Spesielt i kombinasjon med ERW-prosessen (Electric Resistance Welding), tilbyr den høy dimensjonsnøyaktighet, jevn veggtykkelse og lavere produksjonskostnader enn sømløse rør, noe som gjør det til den optimale økonomiske løsningen for å erstatte sømløse rør av lav kvalitet.
|
Ytelsesindikatorer |
PSL1-krav |
|
Minimum yield Strength (MPa) |
379 |
|
Maksimal utbyttestyrke (MPa) |
552 |
|
Minimum strekkfasthet (MPa) |
483 |
|
Maksimal strekkfasthet (MPa) |
- |
|
Flytestyrkeforhold |
Ingen obligatoriske krav |
|
Forlengelse |
Beregn og bestem ved å bruke tabellformelen fra API Spec 5CT |
Merk: J55 har lavere styrke enn K55, N80, L80 og P110, noe som gjør den egnet for middels til grunne lavtrykksbrønner. Den er ikke anvendelig i H₂S sure miljøer; for sure bruksforhold bør sulfidbestandige stålkvaliteter velges.

God sveiseytelse (kjernekrav for foringsrør og rør)
API 5CT J55 har en moderat karbonekvivalent, og tilbyr god sveiseytelse som oppfyller kravene til konstruksjon og koblingssveising på stedet. J55 har typisk et karboninnhold på mindre enn eller lik 0,40 % og manganinnhold på mindre enn eller lik 1,60 %, med god seighet i den varmepåvirkede sonen ved feltsveising og lav risiko for kaldsprekking.
Viktige sveisepunkter:
- Middels karbonekvivalent, reduserer herdingstendensen til den varmepåvirkede sonen og reduserer risikoen for kalde sprekker
- Kontroller skadelige urenheter P og S strengt for å sikre renheten til grunnmaterialet og sveisesømmen
- Støtter sømløs rørstussveising og høyfrekvent sveising av ERW-rør, med god ytelse i feltringsveisingskonstruksjon
Den øvre grensen for karboninnhold for J55 er relativt bred; forvarming er vanligvis ikke nødvendig under normale driftsforhold. For skjøter med tykk vegger eller høybegrensning anbefales forvarming ved 80-120 grader. Dette er en erfaringsverdi for ingeniørpraksis. API-standarden krever ikke en forvarmingstemperatur; faktisk forvarming bør følge WPS-sveiseprosedyren. Etter sveising, kontroller hardheten til sveisesømmen. J55 anbefales heller ikke for sure H₂S-bruksforhold.

God seighet og motstand mot sprø brudd
J55 er kun tilgjengelig på PSL1-nivå. API-standarden krever ikke Charpy-påvirkningstesting; effekttesting utføres kun når det er eksplisitt påkrevd i kjøpekontrakten. Den har en ferritt-perlitt mikrostruktur og er egnet for bruk i grunne og semi-grunne brønner under normale temperaturforhold. Det anbefales ikke for bruk under lave temperaturer og alvorlige driftsforhold.
Typiske innvirkningskrav (skal implementeres kun når avtalt i kontrakten):
- Testtemperatur: I henhold til brukerens prosjektkrav
- Effektenergi: som avtalt i anskaffelsesavtalen

God korrosjonsbestandighet og miljøtilpasningsevne
API 5CT J55 har jevn korrosjonsmotstand i atmosfærisk, ferskvann, jord og generelle olje- og gassmedier. Det anbefales ikke for bruk i H₂S-holdige sure olje- og gassmiljøer; i stedet bør C90/T95 sur service stålkvaliteter velges. For CO₂-korrosjonsforhold kreves en vurdering, og 13Cr eller andre korrosjonsbestandige legeringer bør velges for alvorlige korrosjonsmiljøer.
God kaldbøynings- og prosessytelse
API 5CT J55 har et moderat karboninnhold og utviser god kaldbøyningsformbarhet, slik at den kan gjennomgå kaldbøying så vel som varmbøyning for albuefabrikasjon. Rørendene støtter gjenger, støt og avfasing, og kan behandles med STC/LTC/BTC-gjenger for å oppfylle API 5CT-gjenge- og koblingstekniske krav.
Tekniske spesifikasjoner
Kjemisk sammensetning (API Spec 5CT / ISO 11960)
|
Element |
PSL1 |
Note |
|
C |
Mindre enn eller lik 0,40 % |
Kontroller karboninnholdet for å sikre sveiseytelse |
|
Mn |
Mindre enn eller lik 1,60 % |
Solid løsning som styrker, forbedrer styrke |
|
P |
Mindre enn eller lik 0,030 % |
Skadelige urenheter, strengt kontrollert |
|
S |
Mindre enn eller lik 0,030 % |
Skadelige urenheter, strengt kontrollert |
|
Si |
Mindre enn eller lik 0,45 % |
Deoksidasjon, forsterket matrise |
|
CEIIW |
Ingen obligatoriske krav |
ERW-produkter kan ordnes i henhold til avtale |
Fysiske egenskaper
|
Eiendom |
Verdi/Rekkevidde |
Testbetingelser |
|
Tetthet |
8,0 g/cm³ |
Romtemperatur (20 grader) |
|
Smeltepunkt |
1360 - 1397 grad |
--- |
|
Resistivitet |
≈ 0.97 - 1.0 μΩ·m |
Romtemperatur |
|
Termisk ledningsevne |
≈ 12 W/(m·K) |
Romtemperatur |
|
Termisk utvidelseskoeffisient (20-100 grader) |
≈ 14.9 - 16.0 × 10⁻⁶ /K |
--- |
|
Elastisk modul (Youngs modul) |
≈ 195 GPa |
Romtemperatur |
|
Magnetisme |
Ikke-magnetisk (fullstendig austenittisk i oppløsningsglødet tilstand, med ekstremt lav permeabilitet) |
Det er i hovedsak ikke-magnetisk under forskjellige forhold |
Fysiske egenskaper
|
Eiendom |
Verdi/Rekkevidde |
Testbetingelser |
|
Tetthet |
≈ 7,85 g/cm³ |
Romtemperatur (20 grader) |
|
Smeltepunkt |
≈ 1420–1460 grader |
- |
|
Elastisitetsmodul |
≈ 207 GPa |
Romtemperatur |
|
Termisk ledningsevne |
≈ 50 W/(m·K) |
Romtemperatur |
|
Termisk ekspansjonskoeffisient (20–100 grader) |
≈ 11.5 × 10⁻⁶ /K |
- |
|
Poissons forhold |
≈ 0.28 |
Romtemperatur |
Mekaniske egenskaper (typiske verdier)
|
Eiendom |
PSL1 |
Standard |
|
Minimum flytegrense |
379 MPa |
API-spesifikasjon 5CT / ISO 11960 |
|
Maksimal flytegrense |
552 MPa |
API-spesifikasjon 5CT / ISO 11960 |
|
Minimum strekkfasthet |
483 MPa |
API-spesifikasjon 5CT / ISO 11960 |
|
Maksimal strekkfasthet |
- |
API-spesifikasjon 5CT / ISO 11960 |
|
Forlengelse |
Beregn og bestem ved å bruke tabellformelen fra API Spec 5CT |
API-spesifikasjon 5CT |
Note:'55' i J55 representerer en minimum flytegrense på 55 000 psi (379 MPa), med den numeriske enheten ksi (kips per square inch). Det faktiske flytegrenseområdet for rørmaterialet er 379–552 MPa.
Gjeldende medier
1. Olje og naturgass:
Medium grunt brønnhus, slanger og koblinger
2. Høytrykks olje- og gassbrønner:
Middels-grunn brønn, lavtrykks olje- og gassbrønn
3. Generelle væsker:
Konvensjonell olje- og gassbrønnkomplettering og produksjonsoperasjoner
Merk: API 5CT J55 er ikke egnet for H₂S-holdig sure olje- og gassforhold; for sure forhold bør API 5CT surbestandige stålkvaliteter C90, T95 eller korrosjonsbestandige legeringer 13Cr og 22Cr velges.
Produktskjemaer og produksjonsprosess
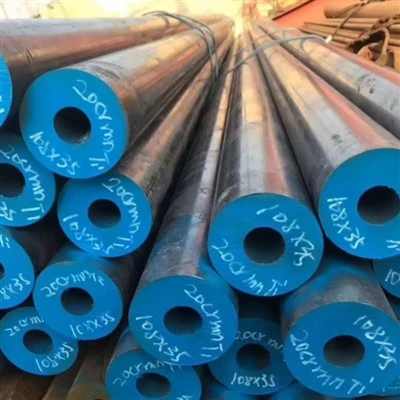
Sømløst stålrør (sømløst)
• Prosess: varmvalsende piercing + forlengelsesrulling + som rullet / normalisert varmebehandling
• OD-område: 114,3–508 mm (4-1/2”–20”)
• Veggtykkelsesområde: 5,21–16,13 mm
• Egenskaper: sveisefri med pålitelig trykkmotstand, egnet for grunne/middels grunne olje- og gassbrønner med lavt trykk
• Typiske bruksområder: rør og foringsrør for CO₂-holdige brønner, høytrykksbrønner, brønnhodeoppsamlingslinjer
Rett søm høyfrekvent motstand sveiset rør ERW (J55 ERW leveres som et standardprodukt under API5CT, ingen SR11 nødvendig)
• Prosess: Varmvalset spole → Kald bøyeforming → Høyfrekvent motstandsveising → Normalisering av varmebehandling
• Ytre diameterområde: mindre enn eller lik 508 mm (20\\")
• Veggtykkelsesområde: Mindre enn eller lik 16 mm
• Funksjoner: Høy dimensjonsnøyaktighet, høy produksjonseffektivitet og betydelige kostnadsfordeler
• Typiske bruksområder: grunne brønner, semi-dype brønner, lavtrykk olje- og gassbrønner, generell væsketransport
• Sveisekontroll: Høyfrekvent sveiseprosess, sveisesøm oppfyller alle API 5CT-krav for ERW-produkter
Gjeldende standarder og leveringsbetingelser
• Standarder: API Spec 5CT, ISO 11960, GB/T 19830
• Produktspesifikasjonsnivåer: PSL1 (Basic Level) som standard; PSL2 er en tilleggsoppgradering vedlegg H, som skal avtales eksplisitt i kjøpskontrakten.
• Leveringstilstand: Varmvalsing / Normalisering
• Sluttbehandling: glatt ende, skrå ende, gjenget ende (STC, LTC, BTC), spesialgjenget ende
• Sertifisering: Gi materialsertifikater i samsvar med kravene til anskaffelseskontrakten; PSL1 har ikke obligatoriske SR15-sertifikater eller obligatoriske full-prosess sporbarhetsklausuler.
Varmebehandlingssystem og sveisepunkter
API 5CT J55 leveres i varmvalset eller normalisert tilstand og krever ikke bråkjøling, herding eller andre varmebehandlingsprosesser.
1. Normaliserende behandling:
Varm opp til 850-930 grader, deretter luftavkjøl for å oppnå en ferritt-perlitt mikrostruktur, som balanserer styrke og seighet.
2. Varmebehandling etter sveising (etter behov):
Dersom det er behov for spenningsavlastning av restspenninger, kan avspenningsgløding ved 550-620 grader med en holdetid på 1-2 timer utføres; kontroller oppvarmings- og kjølehastighetene strengt for å unngå å påvirke grunnmaterialets egenskaper.
Viktig påminnelse:
• For generelle olje- og gassdriftsforhold uten H₂S, er avspenningsvarmebehandling vanligvis ikke nødvendig etter sveising.
• J55 er ikke egnet for H₂S sure medier. For sure bruksforhold bør anti-svovel stålkvaliteter C90/T95 velges.
• Kontroller sveisevarmetilførselen og interpasstemperaturen for å forhindre grov kornvekst og overdreven hardhet i den varmepåvirkede sonen.
API 5CT J55 er egnet for oljerør, foringsrør og koblinger i middels og grunne brønner, samt lavtrykks olje- og gassbrønner. De anbefalte applikasjonene er som følger:
Søknadsfelt
-
Olje- og naturgassboring
• Middels grunt brønnboringsrør, rør
• Lavtrykk olje- og gassbrønn
• Konvensjonell olje- og gassbrønnkomplettering og oljeproduksjonsoperasjoner
• Underjordiske brønnhodeforbindelseskomponenter
Levering og tilpasning
Vi tilbyr fleksible og pålitelige forsyningskjedeløsninger for å sikre at du får API 5CT J55 OCTG som nøyaktig matcher prosjektkravene dine.
Tilpassbare materialformer
Vi støtter produksjon av ulike base- og spesialformer etter tegninger eller spesifikasjoner.
|
Skjema |
Sømløs rør
|
Rett søm elektrisk motstand sveiset rør ERW
|
|---|---|---|
|
Konvensjonell rekkevidde |
Ytre diameter: 114,3–508 mm; Veggtykkelse: 5,21–16,13 mm |
Ytre diameter: 114,3–508 mm; Veggtykkelse: 5,21–16 mm |
|
Tilpasningsmulighet |
Varmvalsede sømløse rør, skjæring med fast lengde, skråbehandling, rørendegjenger, spesielle varmebehandlingsforhold |
Høyfrekvente ERW-sveisede rør, skjæring med fast lengde, skråbehandling og anti-korrosjonsbehandling av belegg |
Hvorfor velge oss? - Pålitelig ingeniørteknologi. Pålitelig levering.
Vi er ikke bare en leverandør, men en pålitelig materialpartner for deg i Kina.

Vertikalt integrert produksjon
Eier 20 000㎡ anlegg med 10+ automatiserte linjer (8,000+ tonn/år). Internt verktøy og stansesenter muliggjør rask tilpasning og effektiv kostnadskontroll - ingen mellommann.

Streng kvalitetskontroll på alle trinn
Full sporbarhet på tvers av viktige QC-sjekkpunkter gjennom produksjonen. 100 % i samsvar med ASTM/ASME-, EN- og GB-standardene. Materialtestrapporter tilgjengelig med hver forsendelse.

Pålitelig levering og eksportemballasje
10+ år som eksporterer til Europa, Nord-Amerika, Sørøst-Asia og Midtøsten med vanntett og anti-rustbeskyttelse, kombinert med fleksible fraktalternativer, sikrer sikker ankomst til rett tid.

Prøvevalidering før masseproduksjon
Vi tilbyr gratis prøver for kvalitetsverifisering, slik at du kun kan legge inn massebestillinger etter godkjenning. Vi sikrer konsistens fra prøve til masseproduksjon ved nøyaktig dimensjonsmåling og transparent produksjon.
Sammendrag av kjernefordeler
Middels styrke, høy kostnadseffektivitet
Minimum flytegrense på 379 MPa og minimum strekkfasthet på 483 MPa, som oppfyller driftsbetingelsene til middels og grunne lavtrykks olje- og gassbrønner, med en fremtredende økonomisk kostnadsfordel.
01
Varmvalset / Normalisert levering
Mikrostrukturen er ferritt-perlitt, egnet for konvensjonelle bruksforhold i grunne til middels dype brønner.
02
God sveiseytelse
Kontrollerbar karbonekvivalent tillater sveising på stedet av sømløse rør og ERW-sveisede rør, med utmerket feltringsveisekonstruksjonsytelse.
03
Diverse forsyningsskjemaer
Både sømløse og ERW-sveisede rør leveres som standard, med et ytre diameterområde på 114,3 til 508 mm.
04
Samsvarer med flere internasjonale standarder
API Spec 5CT, ISO 11960, GB/T 19830, etc.
05
FAQ
Spørsmål: Har API 5CT J55 PSL2? Hvordan velge det?
Spørsmål: Hva er forskjellene mellom API 5CT J55, K55, N80-1, N80Q, L80-1, P110? Hvordan velge?
Spørsmål: Hva er den maksimale servicetemperaturen til API 5CT J55?
Spørsmål: Hva med sveisbarheten til API 5CT J55?
Spørsmål: Hvordan er korrosjonsmotstanden til API 5CT J55?
Spørsmål: Kan API 5CT J55 erstatte ASTM A53?
Populære tags: api 5ct j55, Kina api 5ct j55 produsenter, leverandører, fabrikk