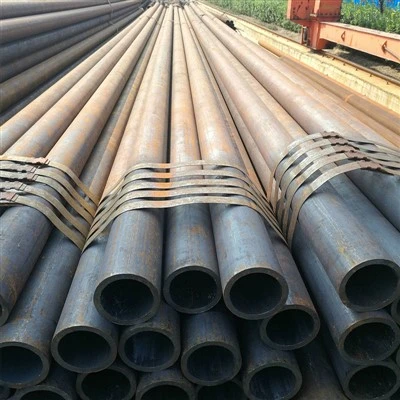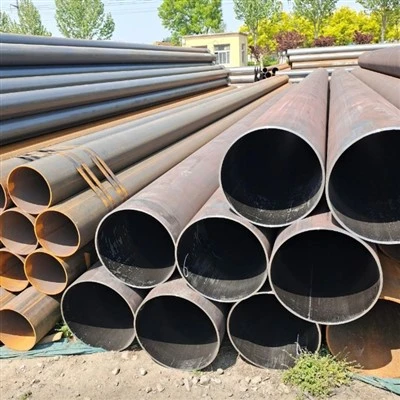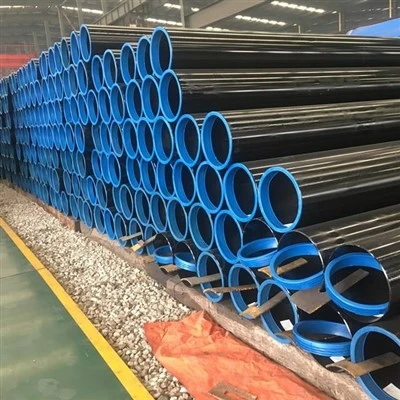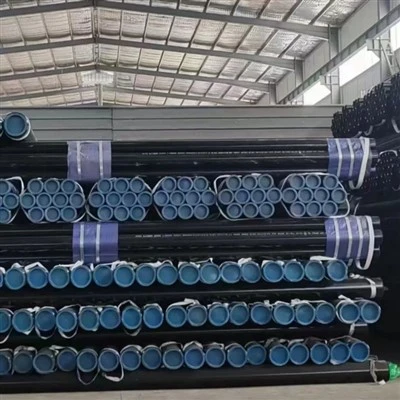
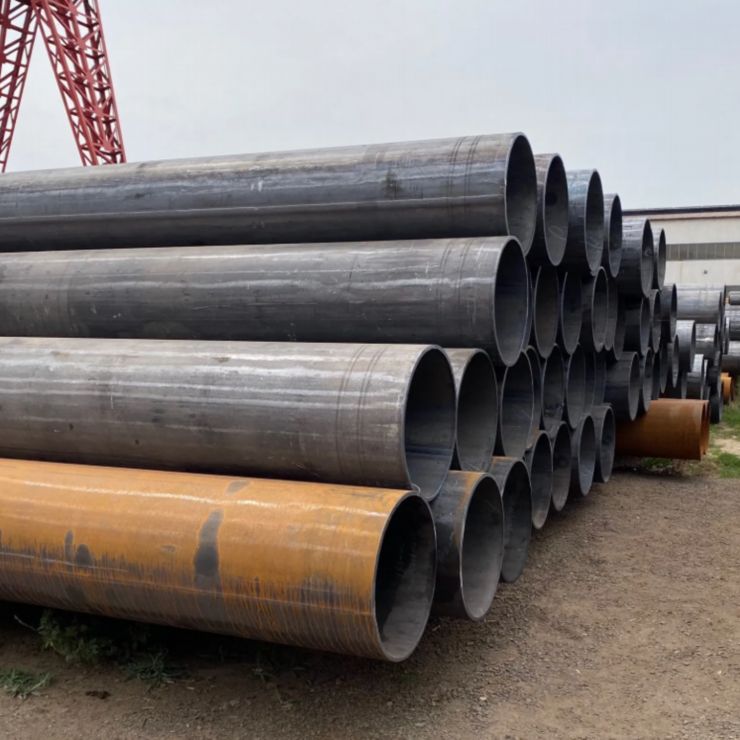
Produktfunksjoner

Høy styrke matchet med god seighet (kjernefordel)
Kjernefordelen med API 5L X60 ligger i dens utmerkede balanse mellom høy styrke og seighet. Takket være dens lav-karbonmikro-legerte design (med karboninnhold typisk mindre enn eller lik 0,16-0,22%) og TMCP-kontrollerte rullings- og kjøleprosess, opprettholder X60 god slagseighet ved lav temperatur samtidig som den sikrer en minimum flytegrense på 415 MPa-styrke på minimum 415 MPa. Dens flytegrense er omtrent 1,43 ganger større enn X42 (290 MPa), noe som gjør den egnet for overføringsapplikasjoner med høyere trykk.
|
Ytelsesindikatorer |
PSL1-krav |
PSL2-krav |
|
Minimum yield Strength (MPa) |
415 |
415 |
|
Maksimal utbyttestyrke (MPa) |
- |
565 |
|
Minimum strekkfasthet (MPa) |
520 |
520 |
|
Maksimal strekkfasthet (MPa) |
- |
760 |
|
Avkastningsforhold |
- |
Vanligvis mindre enn eller lik 0,93 |
|
Forlengelse |
Større enn eller lik 22 % |
Større enn eller lik 22 % |
Merk: PSL2 pålegger grenser for både maksimal flytestyrke og maksimal strekkfasthet (med øvre grenser på henholdsvis 565 MPa og 760 MPa), og sikrer at materialet har tilstrekkelig plastisk deformasjonsevne og en høyere sikkerhetsmargin for å unngå sprø bruddrisiko forårsaket av et for høyt flyteforhold-til{4.}

Utmerket sveiseytelse (kjernekrav for rørledningsstål)
Den lave karbonekvivalente designen til API 5L X60 sikrer utmerket sveiseytelse, som er et kjernekrav for stor-konstruksjon av rørledningsstål. Klasse PSL2 krever en karbonekvivalent (CEIIW) Mindre enn eller lik 0,43 og Pcm Mindre enn eller lik 0,25, noe som sikrer god seighet og motstand mot kalde sprekker i den varme-berørte sonen under feltsveiseforhold.
Viktige sveisepunkter:
• Lav CE-verdi:
Reduserer effektivt tendensen til den sveisevarme-berørte sonen til å herde og reduserer risikoen for kalde sprekker
• Lite-skadelig-elementinnhold:
Innholdet av P og S er strengt kontrollert (S Mindre enn eller lik 0,010%) for å sikre renheten til sveisen og basismetallet
• Egnet for ulike sveisemetoder:
Stumsveising av sømløse stålrør, neddykket buesveising av spiral-/rettsømsveisede rør, etc., med god feltringsveiseytelse
For PSL1-kvalitet er den øvre grensen for karboninnhold relativt bred (mindre enn eller lik 0,26%), og forvarming ved 100-150 grader anbefales under sveising; for PSL2-kvalitet er kravet til karboninnhold strengere (mindre enn eller lik 0,16-0,18%), noe som resulterer i bedre sveisbarhet og vanligvis ikke behov for spesiell forvarming eller krever bare en lavere forvarmingstemperatur.

God seighet ved lav-temperatur og motstand mot sprø brudd
API 5L X60 PSL2-kvaliteten krever Charpy V-hakkslagtesting for å sikre materialets motstandsdyktighet mot sprø brudd under bruksforhold med lav-temperatur. Den finkornede-mikrostrukturen oppnådd gjennom TMCP-prosessen forbedrer materialets seighet ved lav-temperatur betraktelig, noe som gjør det mulig å bruke X60 linjerørstål pålitelig i kalde områder og miljøer med store sesongmessige temperaturvariasjoner.
Typisk slagfasthetsindeks (PSL2):
• Testtemperatur: Vanligvis -20 grader eller lavere (i henhold til brukerkrav)
• Minimum slagenergi: Større enn eller lik 27 J (gjennomsnittsverdi) / Større enn eller lik 20 J (enkeltverdi)

God korrosjonsbestandighet og miljøtilpasningsevne
API 5L X60 viser god motstand mot jevn korrosjon i normalt atmosfærisk, ferskvann, jord og olje- og gassmedier. For sure servicemiljøer (som inneholder H₂S), gir API 5L PSL2 vedlegg J tilleggskrav for syrebestandige rør (X60MS / L415MS), inkludert lavere svovelinnhold (Mindre enn eller lik 0,002%), hardhetskontroll (Mindre enn eller lik 250 HV av HIC/SSCHV-resistens) og strenge SSCHV.
For det marine miljøet gir vedlegg H og vedlegg J til PSL2 de tilsvarende materielle tilleggskravene som gjelder for offshore-plattformkonstruksjonsrør og undersjøiske rørledninger.
God kaldbøynings- og prosessytelse
API 5L X60 har et lavere karboninnhold og moderat utbytte-til-strekkforhold (typisk mindre enn eller lik 0,93 for PSL2), noe som gir den god kaldbøyningsformbarhet. Den er egnet for produksjon av kalde-bøyde rør og kan brukes til å produsere varme bend gjennom varmebøyningsprosesser. Den viser også gode skjærings-, blank- og rulledannende egenskaper under spoler og plateforhold. Dens arbeidsherdeegenskaper bidrar til å øke styrken etter kaldbøying.
Tekniske spesifikasjoner
Kjemisk sammensetning (API-spesifikasjon 5L / ISO 3183)
|
Element |
PSL1 sømløs rør |
PSL1 sveiset rør |
PSL2 |
Note |
|
C |
Mindre enn eller lik 0,28 % |
Mindre enn eller lik 0,26 % |
Mindre enn eller lik 0,16–0,18 % |
Lav-karbondesign for å sikre sveisbarhet og lav-temperaturseighet |
|
Mn |
Mindre enn eller lik 1,40 % |
Mindre enn eller lik 1,40 % |
Mindre enn eller lik 1,40 % |
Solid løsning som styrker, forbedrer styrke |
|
P |
Mindre enn eller lik 0,030 % |
Mindre enn eller lik 0,030 % |
Mindre enn eller lik 0,025 % |
Skadelige elementer, strengt kontrollert |
|
S |
Mindre enn eller lik 0,030 % |
Mindre enn eller lik 0,030 % |
Mindre enn eller lik 0,010 % |
Skadelige elementer, strengt kontrollert for å sikre seighet ved lav- temperatur |
|
Si |
Mindre enn eller lik 0,45 % |
Mindre enn eller lik 0,45 % |
Mindre enn eller lik 0,45 % |
Deoxidizer, forbedrer styrke |
|
V |
Mindre enn eller lik 0,05 % |
Mindre enn eller lik 0,05 % |
Mindre enn eller lik 0,10 % |
Mikrolegeringselementer, forsterkning av nedbør |
|
NB |
Mindre enn eller lik 0,05 % |
Mindre enn eller lik 0,05 % |
Mindre enn eller lik 0,05 % |
Mikrolegeringselementer, kontrollert valsing for finkorn |
|
Ti |
Mindre enn eller lik 0,04 % |
Mindre enn eller lik 0,04 % |
Mindre enn eller lik 0,04 % |
Mikrolegeringselementer, forsterkning av nedbør |
|
Cr |
- |
- |
Mindre enn eller lik 0,50 % |
Forbedre herdbarhet og korrosjonsbestandighet |
|
Mo |
- |
- |
Mindre enn eller lik 0,20 % |
Forbedre herdbarhet og tempereringsstabilitet |
|
Ni |
- |
- |
Mindre enn eller lik 0,20 % |
Forbedre seighet ved lav-temperatur |
|
Cu |
- |
- |
Mindre enn eller lik 0,20 % |
Forbedre atmosfærisk korrosjonsbestandighet |
|
CEIIW |
- |
- |
Mindre enn eller lik 0,43 % |
Karbonekvivalent, kontrollerer sveisbarheten |
|
Pcm |
- |
- |
Mindre enn eller lik 0,25 % |
Crack Sensitivity Index |
|
Fe |
Gjenværende mengde (≈ 97%) |
Gjenværende mengde (≈ 97%) |
Gjenværende mengde (≈ 97%) |
Matriseelement |
Fysiske egenskaper
|
Eiendom |
Verdi/Rekkevidde |
Testbetingelser |
|
Tetthet |
≈ 7,85 g/cm³ |
Romtemperatur (20 grader) |
|
Smeltepunkt |
≈ 1420-1460 grader |
--- |
|
Elastisk modul |
≈ 207 GPa |
Romtemperatur |
|
Termisk ledningsevne |
≈ 50 W/(m·K) |
Romtemperatur |
|
Koeffisient for termisk ekspansjon (20-100 grader) |
≈ 12.0 × 10⁻⁶ /K |
--- |
|
Poissons forhold |
≈ 0.28 |
Romtemperatur |
Mekaniske egenskaper (typisk verdi)
|
Ytelse |
PSL1 |
PSL2 |
Implementeringsstandarder |
|
Minimum utbyttestyrke |
415 MPa |
415 MPa |
API-spesifikasjon 5L / ISO 3183 |
|
Maksimal ytelsesstyrke |
- |
565 MPa |
API-spesifikasjon 5L / ISO 3183 |
|
Minimum strekkfasthet |
520 MPa |
520 MPa |
API-spesifikasjon 5L / ISO 3183 |
|
Maksimal strekkstyrke |
- |
760 MPa |
API-spesifikasjon 5L / ISO 3183 |
|
Forlengelse |
Større enn eller lik 22 % |
Større enn eller lik 22 % |
API-spesifikasjon 5L |
Merk: 'X60' i API 5L X60 refererer til minimum flytegrense på 60 000 psi (omtrent 415 MPa), med tallet som representerer enheten kilopounds per square inch (ksi). Den faktiske flytegrensen til rørmaterialet varierer typisk fra 430 til 510 MPa, og strekkstyrken varierer fra 530 til 610 MPa.
Gjeldende medier
1. Naturgass, råolje og raffinert olje: Høy-langdistanse-hovedtransmisjonsledning
2. Vann og slurry: Langdistanse-vannrørledninger, slurrytransport
3. Kjemiske medier: Høytrykksvæskerørledninger i kjemiske anlegg
4. Bygass: Bygassdistribusjonsnettverk for byr-
5. Konstruksjonsrør: Bygningskonstruksjoner, offshore-plattformunderstell (ikke-korrosive miljøer)
6. Generelle korrosive miljøer: Konvensjonell jord, atmosfære, ferskvann
Merk: API 5L X60 er ikke egnet for høy-temperatur, høyt-trykk, svært sure medier (som varm konsentrert saltsyre og flussyre). I syreholdige olje- og gassmiljøer som inneholder H₂S, bør spesialmaterialer spesifisert i vedlegg J til API 5L PSL2 (syre-bestandige rør X60MS / L415MS) velges, med ytterligere kontroll over svovelinnhold (mindre enn eller lik 0,002%), hardhet (mindre enn eller lik HV), og H 250 HV.
Produktform og produksjonsprosess
Sømløst stålrør (sømløst)
Prosess: Hot Rolling Piercing + Extension Rolling
Diameterområde: 21.3 - 1067 mm (1/2" - 42")
Veggtykkelsesområde: 2 - 150 mm
Egenskaper: Sømløs, høytrykks-bærekapasitet, egnet for høytrykks-olje- og gassledninger
Typiske bruksområder: høy-væsketransport, olje- og gassbrønnhodeoppsamling og overføringsrørledninger
Rett søm høy-Sveiset rør med høy frekvensmotstand (ERW)
Prosess: Varm-valset spole → Kaldbøying → Høy-motstandssveising
Ytre diameterområde: Vanligvis mindre enn eller lik 610 mm (24")
Veggtykkelsesområde: Typisk mindre enn eller lik 20 mm
Funksjoner: Høy dimensjonsnøyaktighet, høy produksjonseffektivitet og betydelige kostnadsfordeler
Typiske bruksområder: mellom- og lavtrykk-olje- og gassgrenledninger, bygassrørledninger og strukturelle rør
Sveisevarmeinngangskontroll: Høy-sveising ved større enn eller lik 100 kHz (PSL2-krav) for å sikre stabil sveisekvalitet
Spiral nedsenket buesveiset rør (SSAW)
Prosess: Varm-valset spiral → Spiralforming → Dobbelt-dykket buesveising
Ytre diameterområde: Vanligvis 219 - 2500 mm
Veggtykkelsesområde: 6 - 25 mm
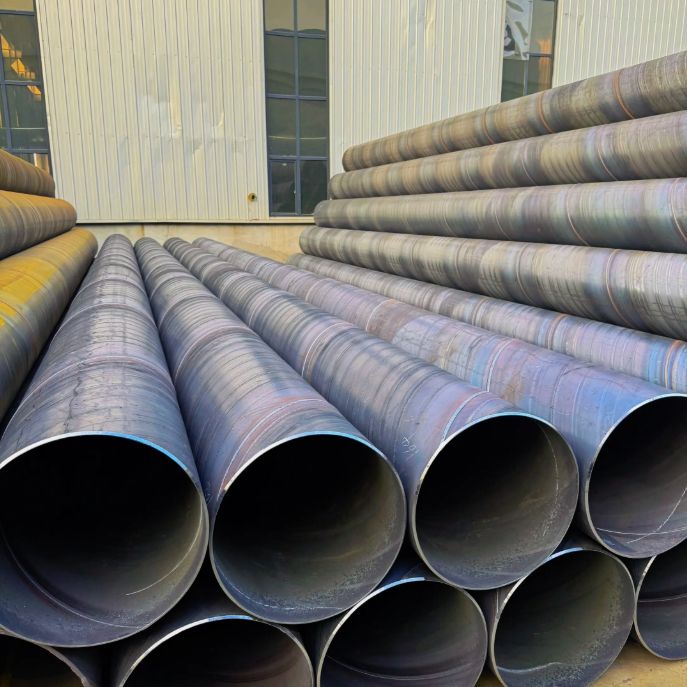
Egenskaper: Den store diameteren gir betydelige fordeler, slik at stålstrimler med samme bredde kan produsere forskjellige diametre. Spenningen ved spiralsveiser er bare 75-90 % av den for rette sømmer, noe som gjør at de tåler høyere trykk. Teoretisk kan de produseres kontinuerlig i ubegrensede lengder.
Typiske bruksområder: overføringsrørledninger for vann/gass med stor-diameter, offshore-ingeniørkappe
Rett søm nedsenket buesveiset rør (LSAW)
Prosess: stålplate → JCOE-forming / UOE-forming → dobbel-sidig nedsenket buesveising
Ytre diameterområde: 406 - 1620 mm (16" - 64")
Veggtykkelsesområde: 6 - 50 mm
Egenskaper: Korte sveiser, lavt forbruk av sveisemateriale, stort utvalg av ytre diameter og veggtykkelse
Typiske bruksområder: høy-langdistansetransmisjonsrørledninger-, undersjøiske rørledninger, olje- og gassinnsamling og hovedledninger for transport
Gjeldende standarder og leveringsbetingelser
Standard: API Spec 5L, ISO 3183, GB/T 9711
Produktspesifikasjonsnivå: PSL1 (Basic Level), PSL2 (Enhanced Level)
Leveringstilstand: Varm-valsing, kontrollert valsing (TMCP), normalisert, normalisert valsing, varmebehandling (quenching + temperering), etc.
Sluttbehandling: flate ender, skrå ender, gjengede ender, spesialtilpasningsender
Sertifikat: Når du overholder PSL2-kravene, må et samsvarssertifikat (SR15.1 obligatorisk) oppgis, og full-prosesssporbarhet må implementeres (SR15.2 obligatorisk).
Behandlingsregime og sveisenøkkelpunkter
Den endelige ytelsen til API 5L X60 avhenger av den TMCP-kontrollerte rullende og kontrollerte kjøleprosessen:
1. Controlled Rolling and Controlled Cooling (TMCP, brukt for å oppnå en fin-mikrostruktur og optimale mekaniske egenskaper):
Varm opp til 1100-1200 grader for grovvalsing, utfør deretter kontrollert valsing med stor reduksjon i 850-950 graders etterbehandlingstemperaturområde (rulling i ikke-rekrystalliseringssonen), etterfulgt av kontrollert avkjøling innenfor 600-800 grader. Dette resulterer i en jevn og fin ferritt + perlitt mikrostruktur (kornstørrelse typisk større enn eller lik 9), som sikrer en balansert kombinasjon av styrke og seighet. For sure serviceledningsrør er TMCP den foretrukne prosessruten for å unngå utfelling av skadelige faser.
2. Varmebehandling etter-sveising (hvis nødvendig):
Hvis spenningsavlastning er nødvendig etter sveising av rørring, kan etter-sveis varmebehandling ved 550-650 grader i 1-2 timer utføres. Varmebehandling etter sveising bør ta hensyn til å kontrollere oppvarmings- og kjølehastighetene for å unngå å påvirke mikrostrukturen og egenskapene til basismaterialet.
Viktig påminnelse:
I konvensjonelle olje- og gasstransmisjonsmiljøer uten H₂S, er avspenningsvarmebehandling vanligvis ikke nødvendig etter sveising.
For rørledninger i et surt miljø (som inneholder H₂S), er streng overholdelse av vedlegg J til API 5L PSL2 nødvendig for å forhindre overdreven hardhet (mindre enn eller lik 250 HV) forårsaket av feil etter-sveisevarmebehandling.
Under sveising kreves det streng kontroll av varmetilførsel (anbefalt 0,5-2,5 kJ/mm) og interpass-temperatur (typisk Mindre enn eller lik 100 grader) for å forhindre forgrovning av korn i den varmepåvirkede sonen og overdreven hardhet.
API 5L X60 (L415) er egnet for høy-olje- og gass-langdistansetransmisjonsrørledninger-, marine rørledninger og høy-konstruksjonsrørapplikasjoner. Det anbefales for bruk i følgende områder:
Søknadsfelt
-
Langdistanse-hovedoverføringslinjer for olje og naturgass
● Høy-langdistanse-hovedrørledninger for olje- og gasstransport
● Undersjøiske rørledninger, marine stigerør
● Hovedsamlings- og overføringslinjer for store gassfelt, hovednettverk for naturgassrørledninger -
Urbant-gassrørledningsnettverk
● Hovedrørledningsnettverk for overføring og distribusjon av gass med høyt-trykk
● Hovedrørledninger for innløp og utløp for gass-høytrykksreguleringsstasjoner- -
Vanntransport og vanningsteknikk
● Lang-avstand høy- hovedrørledning for vannoverføring
● Medfølgende rørledninger for store-vannsparingsprosjekter -
Kjemisk teknikk og industrielle-høytrykksrør
● Kjemisk teknikk og industrielle-høytrykksrør
● Kraftstasjon med høyt-sirkulerende vannrør -
Strukturelle rør (høy styrke)
● Jakke for offshoreplattform (seksjon med høy-styrke)
● Rør for pelefundament av store broer
● Stålkonstruksjonsstøtterør for-høyhus
● Konstruksjonsrør for offshore vindkraftfundamenter
Levering og tilpasning
Vi tilbyr fleksible og pålitelige forsyningskjedeløsninger for å sikre at du mottar API 5L X60 linjerør som perfekt matcher dine prosjektkrav.
|
Skjema |
 Sømløst stål
Rør |
 Motstand mot rett søm
Sveiset rør (ERW) |
 Spiral nedsenket bue
Sveiset rør (SSAW) |
 Rett søm nedsenket bue
Sveiset rør (LSAW) |
|---|---|---|---|---|
|
Konvensjonell rekkevidde |
Ytre diameter: 21.3 - 1067 mm; |
Ytre diameter: 21.3 - 610 mm; Veggtykkelse: 2 - 20 mm |
Ytre diameter: 219 - 2500 mm; Veggtykkelse: 6 - 25 mm |
Ytre diameter: 406 - 1620 mm; Veggtykkelse: 6 - 50 mm |
|
Mulighet for tilpasning |
Varm-valsede sømløse rør, skjæring med fast-lengde, skråbearbeiding, gjenger i rørende, spesielle varmebehandlingsforhold |
Høy-frekvente rette-sømsveisede rør, skjæring med fast-lengde, skråbehandling, galvanisering/behandling av plastbelegg |
Spiralsveisede rør med stor-diameter, skjæring med fast-lengde, skråbehandling, anti-korrosjonsbelegg (FBE/3PE) |
JCOE/UOE-forming, lengdeskjæring, skråbearbeiding, spesiell rørendebehandling |
Hvorfor velge oss? - Pålitelig ingeniørteknologi. Pålitelig levering.
Vi er ikke bare en leverandør, men en pålitelig materialpartner for deg i Kina.
Vertikalt integrert produksjon
Eier 20 000㎡ anlegg med 10+ automatiserte linjer (8,000+ tonn/år). Internt-verktøy og stansesenter muliggjør rask tilpasning og effektiv kostnadskontroll - ingen mellommann.
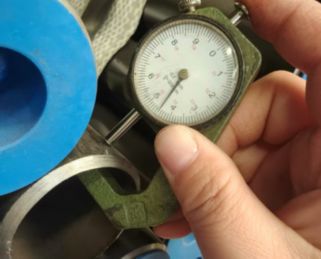
Streng kvalitetskontroll på alle trinn
Full sporbarhet på tvers av viktige QC-sjekkpunkter gjennom produksjonen. 100 % i samsvar med ASTM/ASME-, EN- og GB-standardene. Materialtestrapporter tilgjengelig med hver forsendelse.
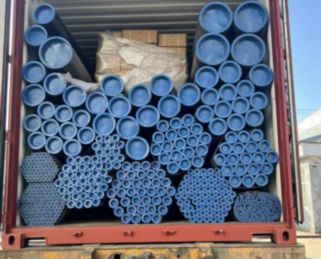
Pålitelig levering og eksportemballasje
10+ år med eksport til Europa, Nord-Amerika, Sørøst-Asia og Midtøsten med vanntett og anti-rustbeskyttelse, kombinert med fleksible fraktalternativer, sørger for trygg og-ankomst.
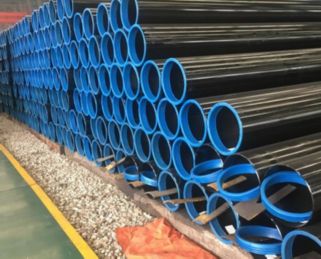
Prøvevalidering før masseproduksjon
Vi tilbyr gratis prøver for kvalitetsverifisering, slik at du kun kan legge inn massebestillinger etter godkjenning. Vi sikrer konsistens fra prøve til masseproduksjon ved nøyaktig dimensjonsmåling og transparent produksjon.
FAQ
Spørsmål: Hva er de viktigste fordelene med API 5L X60?
Spørsmål: Hva er forskjellen mellom API 5L X60 PSL1 og PSL2? Hvordan velge mellom dem?
Spørsmål: Hva er forskjellene mellom API 5L X42, X52, X60 og X65? Hvordan velge blant dem?
Spørsmål: Hva er maksimal driftstemperatur for API 5L X60?
Spørsmål: Hva er sveiseytelsen til API 5L X60?
Spørsmål: Hva er korrosjonsmotstanden til API 5L X60?
Spørsmål: Kan API 5L X60 erstatte ASTM A53 eller X52?
Populære tags: api 5l x60, Kina api 5l x60 produsenter, leverandører, fabrikk